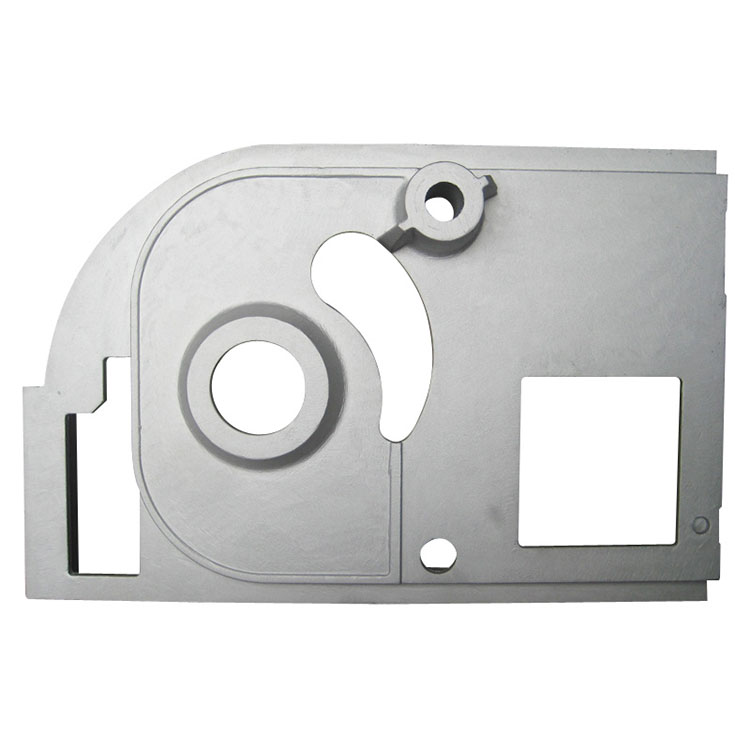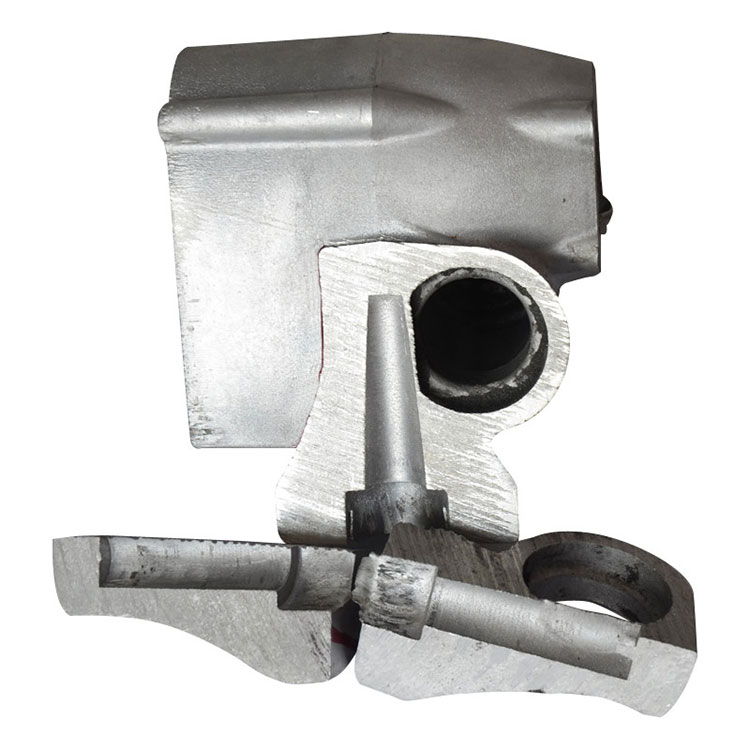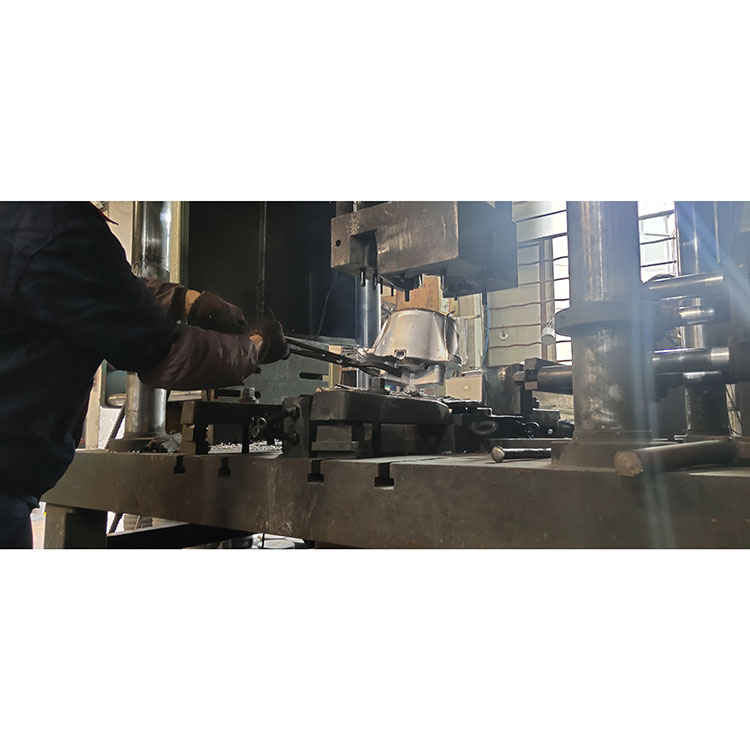
एक अनुभवी एल्युमिनियम कास्टिंग निर्माताको रूपमा,Xuxingप्रदान गर्दछकम दबाव डाई कास्टिङऔद्योगिक अनुप्रयोगहरूको लागि समाधानहरू जसलाई नियन्त्रित धातु भरिने, लगातार गुणस्तर, र भरपर्दो मेकानिकल प्रदर्शन आवश्यक पर्दछ। यस प्रक्रियालाई बुझ्दा इन्जिनियरहरू र खरिद टोलीहरूलाई माग गर्ने कम्पोनेन्टहरूको लागि सही निर्माण विधि चयन गर्न मद्दत गर्दछ।
लो प्रेसर डाइ कास्टिङ भनेको धातु बनाउने प्रक्रिया हो जसले पग्लिएको एल्युमिनियम मिश्र धातुलाई सिल गरिएको होल्डिङ फर्नेसबाट स्थायी मोल्डमा धकेल्न नियन्त्रित ग्यासको चाप प्रयोग गर्छ। गुरुत्वाकर्षण कास्टिङको विपरीत, यो विधिले नियन्त्रित तल्लो-अप फिलिंग र स्थिरताको समयमा निरन्तर दबाब फिडिङ सक्षम गर्दछ। यी विशेषताहरूले अशान्ति कम गर्न, निश्चित कास्टिङ दोषहरू कम गर्न, सामग्रीको उपयोग सुधार गर्न, र लगातार मेकानिकल गुणहरू भएका घटकहरूको उत्पादनलाई समर्थन गर्न मद्दत गर्दछ। सामान्य अनुप्रयोगहरूमा मोटर वाहन पाङ्ग्राहरू, सिलिन्डर हेडहरू, इन्जिन कम्पोनेन्टहरू, इम्पेलरहरू, र औद्योगिक भागहरू समावेश छन्। यो गाइडले प्रक्रिया कसरी काम गर्छ, यसको फाइदा र सीमितताहरू, सामग्री छनोट, गुणस्तर नियन्त्रण, र कास्टिङ आपूर्तिकर्ता छनोट गर्दा खरिदकर्ताहरूले विचार गर्नुपर्ने कारकहरू बताउँछ।
2. निर्माण प्रक्रियाले कसरी काम गर्छ?
4. कुन उद्योगहरूले कम दबाव डाइ कास्टिङ प्रयोग गर्छन्?
5. कुन सामग्रीहरू उपयुक्त छन्?
6. यसले अन्य कास्टिङ विधिहरूसँग कसरी तुलना गर्छ?
७. कास्टिङको गुणस्तर के निर्धारण गर्छ?
8. तपाईंले कास्टिङ आपूर्तिकर्ता कसरी छान्नुपर्छ?
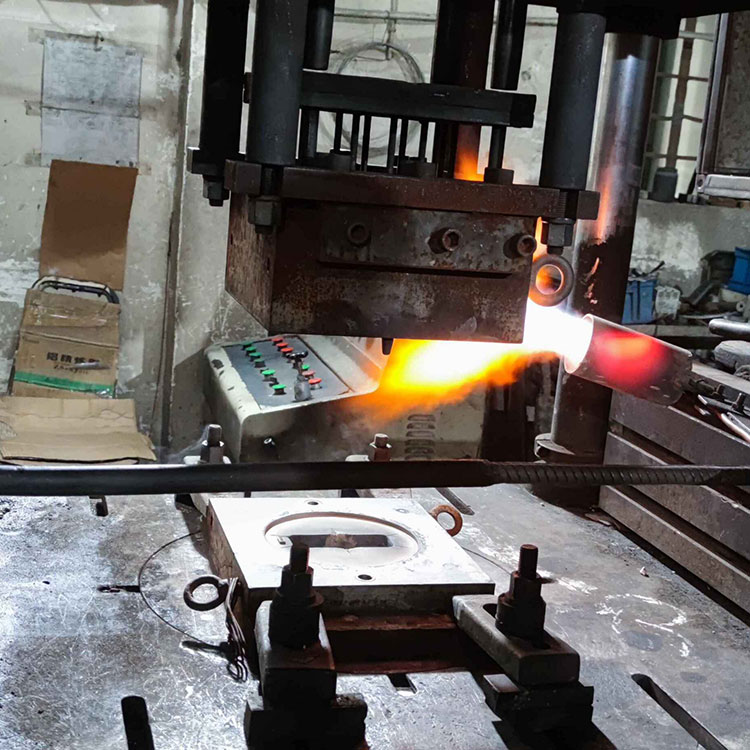
लो प्रेसर डाइ कास्टिङ, सामान्यतया LPDC को रूपमा संक्षिप्त, एक स्थायी मोल्ड कास्टिंग प्रविधि हो जसमा अपेक्षाकृत कम ग्यासको चापले पग्लिएको धातुलाई राइजर ट्युब मार्फत र मोल्ड गुहामा माथितिर लैजान्छ। धातुले गुफालाई नियन्त्रित तरिकाले भर्छ र बलियो बनाउँदा दबाबमा रहन्छ।
एल्युमिनियम मिश्रहरू यस प्रक्रियामा व्यापक रूपमा प्रयोग गरिन्छ किनभने तिनीहरू कम तौल, जंग प्रतिरोध, थर्मल चालकता, र मेकानिकल शक्तिको उपयोगी संयोजन प्रस्ताव गर्छन्। प्रक्रिया विशेष गरी कम्पोनेन्टहरूको लागि उपयुक्त छ जसलाई संरचनात्मक अखण्डता र दोहोर्याउन मिल्ने उत्पादन गुणस्तर चाहिन्छ।
परम्परागत गुरुत्वाकर्षण कास्टिङको विपरीत, जुन मोल्डमा पग्लिएको धातु सार्न मुख्यतया गुरुत्वाकर्षणमा निर्भर हुन्छ, LPDC ले भरिने प्रक्रियामा सक्रिय नियन्त्रण प्रदान गर्दछ। उच्च दबाव डाई कास्टिङको तुलनामा, यसले सामान्यतया ढिलो भरिने गति र कम इंजेक्शन दबाब प्रयोग गर्दछ।
Xuxing को कम दबाव डाई कास्टिङ जानकारी अनुसार, ध्वनि एल्युमिनियम कास्टिङ प्राप्त गर्न धातु तापमान, मोल्ड तापमान, भर्ने गति, र दबाब होल्डिंग समय नियन्त्रण गर्न आवश्यक छ।
कम दबाव डाई कास्टिङ प्रक्रियामा धेरै समन्वित चरणहरू समावेश छन्। प्रत्येक चरणले अन्तिम घटकको घनत्व, आयामी शुद्धता, सतह अवस्था, र मेकानिकल गुणहरूलाई प्रभाव पार्छ।
एल्युमिनियम मिश्र पग्लिन्छ र उपयुक्त तापक्रममा ल्याइएको छ। अपरेटरहरूले अक्साइड समावेश, हाइड्रोजन-सम्बन्धित पोरोसिटी, र समयपूर्व ठोसीकरणको जोखिम कम गर्न पग्लिएको सरसफाई र तापक्रम व्यवस्थापन गर्नुपर्छ।
पग्लिएको धातुलाई डाईको मुनि सिल गरिएको भट्टीमा राखिन्छ। नियन्त्रित ग्यासको चाप, सामान्यतया कम्प्रेस्ड हावा वा उपयुक्त अक्रिय ग्यास प्रणालीद्वारा आपूर्ति गरिन्छ, राइजर ट्यूबको माध्यमबाट मोल्ड गुहामा धातुलाई माथि धकेल्छ।
बटम-अप फिलिंगले अनियन्त्रित खन्याउनेसँग सम्बन्धित अशान्ति कम गर्न मद्दत गर्छ। वास्तविक दबाव प्रोफाइल मिश्र धातु, मोल्ड ज्यामिति, लिफ्टिंग उचाइ, र घटक आवश्यकताहरूमा निर्भर गर्दछ।
मोल्ड गुहा भरिसकेपछि, तरल धातुलाई अझै ठोस भइरहेका क्षेत्रहरूमा खुवाउन मद्दत गर्न दबाब कायम गरिन्छ। उचित दबाव समयले दिशात्मक दृढतालाई समर्थन गर्दछ र संकुचन-सम्बन्धित दोषहरू कम गर्न सक्छ।
एकपटक कास्टिङ पर्याप्त रूपमा ठोस भएपछि, दबाब जारी हुन्छ र मोल्ड खोलिन्छ। कम्पोनेन्ट हटाइन्छ, र कुनै पनि आवश्यक ट्रिमिङ, तातो उपचार, मेसिनिङ, वा सतह परिष्करण गरिन्छ।
निरीक्षण विधिहरू भागको प्रकार्य र रेखाचित्र आवश्यकताहरू अनुसार चयन गरिन्छ। आयामी मापन, दृश्य निरीक्षण, मेकानिकल परीक्षण, र रेडियोग्राफिक परीक्षा उपयुक्त हुँदा प्रयोग गर्न सकिन्छ।
LPDC यसको धातु प्रवाह नियन्त्रण, कास्टिङ अखण्डता, र उत्पादन दक्षताको सन्तुलनको लागि मूल्यवान छ। यसको मुख्य फाइदाहरू निम्न समावेश छन्।
यी फाइदाहरू स्वचालित छैनन्। मिश्रको सफाई, मोल्ड डिजाइन, तापक्रम व्यवस्थापन, चिसो अवस्था, र प्रक्रिया निगरानी सबै आवश्यक परिणामहरू प्राप्त गर्न नियन्त्रित हुनुपर्छ।
कम दबाव डाई कास्टिंग व्यापक रूपमा एल्युमिनियम कम्पोनेन्टहरूको लागि प्रयोग गरिन्छ जहाँ बल, आयामी स्थिरता, र भरपर्दो आन्तरिक गुणस्तर महत्त्वपूर्ण हुन्छ।
सामान्य अनुप्रयोगहरूमा एल्युमिनियम पाङ्ग्राहरू, सिलिन्डर हेडहरू, इन्जिन घटकहरू, निलम्बन भागहरू, र चयन गरिएका संरचनात्मक अवयवहरू समावेश छन्। यी भागहरूलाई कम वजन, थकान प्रतिरोध, र दोहोर्याइएको लोडिङ अन्तर्गत भरपर्दो प्रदर्शनको संयोजन आवश्यक पर्दछ।
औद्योगिक उपकरण निर्माताहरूले कास्ट एल्युमिनियम हाउसिंगहरू, इम्पेलरहरू, र अन्य कम्पोनेन्टहरू प्रयोग गर्छन् जसले नियन्त्रित फिलिंग र नजिकको-नेट-आकार उत्पादनबाट फाइदा लिन्छन्। डिजाइनमा निर्भर गर्दै, कास्टिङले ठोस स्टकबाट पूर्ण रूपमा भाग निर्माणको तुलनामा आवश्यक मेसिनिङलाई कम गर्न सक्छ।
पम्प कम्पोनेन्टहरू, इम्पेलरहरू, र सम्बन्धित भागहरूले प्रक्रियाबाट फाइदा लिन सक्छन् जब तिनीहरूको ज्यामिति र मिश्र धातु आवश्यकताहरू उपयुक्त हुन्छन्। तरल पदार्थ वा अपरेटिङ प्रेशरमा परेका कम्पोनेन्टहरूको लागि अतिरिक्त मेसिनिङ र दबाब वा चुहावट परीक्षण आवश्यक हुन सक्छ।
उपयुक्त बालुवा कोर वा अन्य कोर प्रणालीहरू प्रयोग गरेर आन्तरिक मार्गहरू भएका जटिल कास्टिङहरू उत्पादन गर्न सकिन्छ। यी सुविधाहरूले इन्जिनियरहरूलाई ज्यामितिहरू सिर्जना गर्न अनुमति दिन्छ जुन एक्लै मेशिन मार्फत निर्माण गर्न गाह्रो वा महँगो हुनेछ।
एलपीडीसीका लागि प्रयोग हुने सबैभन्दा सामान्य सामग्रीहरूमध्ये एल्युमिनियम मिश्रहरू हुन्। उपयुक्त ग्रेड कम्पोनेन्टको बल आवश्यकताहरू, लचकता, जंग प्रतिरोध, गर्मी उपचार आवश्यकताहरू, र सञ्चालन वातावरणमा निर्भर गर्दछ।
| सामग्री वा मिश्र धातु | विशिष्ट विशेषताहरू | सम्भावित अनुप्रयोगहरू |
|---|---|---|
| A356 एल्युमिनियम मिश्र धातु | राम्रो castability, जंग प्रतिरोध, र गर्मी उपचार को लागी सम्भाव्यता | अटोमोटिभ पाङ्ग्राहरू, संरचनात्मक अवयवहरू, र चयन गरिएका मेसिनरी भागहरू |
| अल-सी-एमजी एल्युमिनियम मिश्र | शक्ति, castability, र गर्मी उपचार प्रतिक्रिया को उपयोगी संयोजन | ईन्जिनियरिङ् कम्पोनेन्टहरू मेकानिकल प्रदर्शन आवश्यक छ |
| अन्य उपयुक्त एल्युमिनियम मिश्र धातु | गुणहरू संरचना र प्रशोधन अवस्था अनुसार भिन्न हुन्छन् | विशेष सेवा आवश्यकताहरूको लागि डिजाइन गरिएको अनुकूलन कास्टिङ |
A356 लाई बारम्बार एप्लिकेसनहरूको लागि विचार गरिन्छ जसलाई बल र लचकताको सन्तुलन चाहिन्छ। यद्यपि, मिश्र धातु पदनाम मात्र अन्तिम गुणहरूको ग्यारेन्टी गर्दैन। रासायनिक संरचना, कास्टिङ अवस्था, गर्मी उपचार, र निरीक्षण परिणाम सबै प्रभाव प्रदर्शन।
उत्पादन गर्नु अघि, खरीददारहरूले सटीक मिश्र धातु विशिष्टता, लागू सामग्री मानकहरू, आवश्यक मेकानिकल गुणहरू, र निर्मातासँग कुनै पनि पोस्ट-कास्टिङ उपचार पुष्टि गर्नुपर्छ।
विभिन्न कास्टिङ प्रविधिहरूले विभिन्न उत्पादन उद्देश्यहरू सेवा गर्छन्। सबै भन्दा राम्रो छनोट कम्पोनेन्ट ज्यामिति, वार्षिक माग, सामग्री आवश्यकता, उपकरण लगानी, र स्वीकार्य दोष स्तर मा निर्भर गर्दछ।
| तुलना कारक | कम दबाव डाई कास्टिङ | उच्च दबाव मर कास्टिंग | ग्रेभिटी डाइ कास्टिङ |
|---|---|---|---|
| धातु भरिने | तलबाट नियन्त्रित दबाव | उच्च दबाव अन्तर्गत उच्च गति इंजेक्शन | मुख्यतया गुरुत्वाकर्षण द्वारा संचालित |
| विशिष्ट शक्तिहरू | नियन्त्रित भरण र ध्वनि संरचनात्मक कास्टिङको लागि सम्भाव्यता | उच्च उत्पादन गति र जटिल पातलो पर्खाल आकारहरू | अपेक्षाकृत सरल प्रक्रिया र उपकरण व्यवस्था |
| उत्पादन गति | सामान्यतया मध्यम देखि ढिलो | सामान्यतया छिटो | सामान्यतया मध्यम |
| सामाग्री उपयोग | अक्सर अनुकूल, मोल्ड डिजाइन मा निर्भर गर्दछ | धावक डिजाइन र रिसाइक्लिंग अभ्यास मा निर्भर गर्दछ | गेटिङ र फिडिङ डिजाइनमा निर्भर गर्दछ |
| गर्मी उपचार | उपयुक्त मिश्र धातु र ध्वनि कास्टिङका लागि सम्भव छ | केही अनुप्रयोगहरूको लागि porosity र प्रक्रिया अवस्था द्वारा सीमित | उपयुक्त मिश्र धातु र कास्टिङ गुणस्तरको लागि सम्भव छ |
| सामान्य अनुप्रयोगहरू | पाङ्ग्रा र संरचनात्मक एल्युमिनियम भागहरू | आवास, कोष्ठक, र उच्च-भोल्युम कम्पोनेन्टहरू | सामान्य एल्युमिनियम घटक र औद्योगिक भागहरु |
LPDC स्वचालित रूपमा सबै वैकल्पिक भन्दा उच्च छैन। द्रुत उत्पादन र पातलो पर्खालहरू प्राथमिकतामा हुँदा उच्च दबाव डाई कास्टिङ उपयुक्त हुन सक्छ। गुरुत्वाकर्षण डाइ कास्टिङले उपयुक्त कम्पोनेन्टहरूका लागि सरल मार्ग प्रस्ताव गर्न सक्छ। ईन्जिनियरहरूले एक प्यारामिटरमा आधारित प्रक्रिया छनौट गर्नुको सट्टा पूर्ण निर्माण आवश्यकताहरू तुलना गर्नुपर्छ।
थप मूल्याङ्कनका लागि, Xuxing को एल्युमिनियम कास्टिङ उत्पादन स्रोतहरू हेर्नुहोस् र इच्छित अनुप्रयोगको लागि स्थायी मोल्ड कास्टिङ समाधानहरूको उपयुक्तता समीक्षा गर्नुहोस्।
भरपर्दो कम दबाव डाई कास्टिङ सामग्री गुण, उपकरण डिजाइन, थर्मल व्यवस्थापन, र उत्पादन नियन्त्रण को अन्तरक्रिया मा निर्भर गर्दछ। धेरै कारकहरू विशेष ध्यानको योग्य छन्।
महत्वपूर्ण कम्पोनेन्टहरूका लागि, गुणस्तर योजनामा आयामी रिपोर्टहरू, कठोरता वा तन्य परीक्षण, मेटालोग्राफिक परीक्षा, र एक्स-रे निरीक्षण समावेश हुन सक्छ। हरेक भागलाई हरेक परीक्षणको आवश्यकता पर्दैन; निरीक्षण योजनाले रेखाचित्र, सेवा सर्तहरू, र ग्राहक विशिष्टताहरू प्रतिबिम्बित गर्नुपर्छ।
एक आपूर्तिकर्ता छनोट गर्दा प्रारम्भिक उद्धरण तुलना गर्नु भन्दा बढी समावेश छ। क्रेताहरूले प्रमाणित गर्नुपर्छ कि निर्माताले आवश्यक प्राविधिक र व्यावसायिक विशिष्टताहरू पूरा गर्ने कम्पोनेन्टहरू लगातार उत्पादन गर्न सक्छ।
Xuxing, Ningbo Yinzhou Xuxing Machinery Co., Ltd. को रूपमा पनि चिनिन्छ, ले एल्युमिनियम मिश्र धातुको कम दबाव डाइ कास्टिङ, ग्रेभिटी डाइ कास्टिङ, उच्च दबाव डाइ कास्टिङ, र जस्ता मिश्र धातु कास्टिङमा आफ्नो उत्पादन क्षमताहरू वर्णन गर्दछ। कम्पनीले 17 वर्ष भन्दा बढी निर्माण अनुभव र उत्पादन क्षमता प्रति दिन 500 पार्ट्स भन्दा बढी रिपोर्ट गर्दछ। खरीददारहरूले हालको क्षमता, प्राविधिक दायरा, र परियोजना-विशेष आवश्यकताहरू सीधा कम्पनीसँग पुष्टि गर्नुपर्छ।
सही उद्धरण तयार गर्न, आपूर्तिकर्तालाई 2D रेखाचित्र वा 3D मोडेलहरू, मिश्र धातु आवश्यकताहरू, वार्षिक माग, सहिष्णुता विशिष्टताहरू, सतह समाप्त अपेक्षाहरू, र कुनै पनि परीक्षण वा प्रमाणीकरण आवश्यकताहरू प्रदान गर्नुहोस्।
मुख्य उद्देश्य नियन्त्रित ग्यासको चाप अन्तर्गत पग्लिएको मिश्र धातुको साथ स्थायी मोल्ड भरेर धातु घटकहरू उत्पादन गर्नु हो। यस विधिले भरिने स्थिरता सुधार गर्न, निश्चित कास्टिङ दोषहरू कम गर्न, र लगातार मेकानिकल गुणहरूको साथ एल्युमिनियम भागहरूको उत्पादनलाई समर्थन गर्न सक्छ।
हो। कम दबाव डाइ कास्टिंग व्यापक रूपमा एल्युमिनियम पाङ्ग्राहरू निर्माण गर्न प्रयोग गरिन्छ किनभने नियन्त्रित फिलिंग र दबाब फिडिङले राम्रो संरचनात्मक अखण्डता र थकान प्रदर्शनलाई समर्थन गर्न सक्छ। अन्तिम उपयुक्तता मिश्र धातु, पाङ्ग्रा डिजाइन, गर्मी उपचार, र प्रमाणीकरण परीक्षण मा निर्भर गर्दछ।
कम दबाव डाई कास्टिङले सामान्यतया तलबाट पग्लिएको धातुलाई मोल्डमा सार्न अपेक्षाकृत कम ग्यासको दबाब प्रयोग गर्दछ। उच्च दबाव डाई कास्टिङले धेरै उच्च दबावमा धातुलाई द्रुत रूपमा इन्जेक्ट गर्दछ। LPDC प्रायः संरचनात्मक अखण्डता र गर्मी-उपचार योग्य मिश्र धातुहरूको लागि चयन गरिन्छ, जबकि HPDC प्रायः उच्च उत्पादन दरहरू र जटिल पातलो-पर्खाल भागहरूको लागि छनौट गरिन्छ।
हो, चयन गरिएको एल्युमिनियम मिश्रहरूले तातो उपचारबाट गुज्रन सक्छ, T6 उपचार सहित, यदि कास्टिङ गुणस्तर र मिश्र धातुको संरचना उपयुक्त छ भने। निर्माताले परियोजना विशिष्टताहरू विरुद्ध प्रक्रिया, उपचार मापदण्डहरू, र अन्तिम मेकानिकल गुणहरू प्रमाणित गर्नुपर्छ।
प्रमुख लागत कारकहरूमा घटक आकार र जटिलता, मिश्र धातु चयन, उपकरण डिजाइन, वार्षिक अर्डर मात्रा, उत्पादन चक्र समय, मेशिन, गर्मी उपचार, निरीक्षण, र परिष्करण आवश्यकताहरू समावेश छन्। पूर्ण प्राविधिक विनिर्देशहरू प्रदान गर्नाले आपूर्तिकर्ताहरूलाई थप भरपर्दो उद्धरण तयार गर्न मद्दत गर्दछ।
एक घटक रेखाचित्र वा 3D मोडेल, सामग्री ग्रेड, अनुमानित वार्षिक मात्रा, महत्वपूर्ण आयाम, सतह आवश्यकताहरू, गर्मी उपचार आवश्यकताहरू, र निरीक्षण मापदण्ड प्रदान गर्नुहोस्। यदि भाग सुरक्षा-महत्वपूर्ण छ वा दबाब वा थकान लोडिङको सामना गर्नुपर्छ भने, स्पष्ट रूपमा सान्दर्भिक कार्यसम्पादन आवश्यकताहरू बताउनुहोस्।
लो प्रेशर डाइ कास्टिङले उत्पादकहरूलाई नियन्त्रित मेटल फिलिंग, राम्रो सामग्रीको उपयोग, र भरपर्दो मेकानिकल प्रदर्शनको सम्भावनाको साथ एल्युमिनियम कम्पोनेन्टहरू उत्पादन गर्ने व्यावहारिक तरिका प्रदान गर्दछ। यसको प्रभावकारिता सही मिश्र धातु चयन गर्न, मोल्ड र दबाब प्रोफाइल अनुकूलन, दृढता नियन्त्रण, र उपयुक्त निरीक्षण विधिहरू लागू गर्न निर्भर गर्दछ। अटोमोटिभ, औद्योगिक मेशिनरी, र अन्य माग गर्ने अनुप्रयोगहरूको लागि, सम्पूर्ण निर्माण प्रक्रियाको मूल्याङ्कन लगातार गुणस्तर र प्रतिस्पर्धी उत्पादन लागतहरू प्राप्त गर्न आवश्यक छ।
यदि तपाइँ अनुकूलित एल्युमिनियम कास्टिङहरू सोर्स गर्दै हुनुहुन्छ वा नयाँ परियोजनाको लागि कास्टिङ प्रक्रियाहरू तुलना गर्दै हुनुहुन्छ भने, Xuxing ले तपाईंलाई उपयुक्त उत्पादन विकल्पहरू अन्वेषण गर्न मद्दत गर्न सक्छ। अर्को चरणहरू छलफल गर्न आफ्नो रेखाचित्र, सामग्री आवश्यकताहरू, लक्ष्य मात्रा, र गुणस्तर विशिष्टताहरू साझेदारी गर्नुहोस्।हामीलाई सम्पर्क गर्नुहोस्आज एक उद्धरण अनुरोध गर्न र तपाईंको आवेदन अनुरूप कम दबाव डाई कास्टिङ समाधान बारे थप जान्न।